Горячеоцинкованные кронштейны для кабелей — прочность
2026-07-31
- Почему горячеоцинкованные кронштейны для кабелей — это вопрос прочности, а не просто антикоррозийной защиты
- Металлургические основы: как горячее цинкование влияет на несущую способность
- Сравнительный анализ методов защиты: почему горячее цинкование выигрывает у конкурентов
- Расчет нагрузок и выбор типоразмеров: инженерный подход к безопасности
- Типичные ошибки монтажа и их влияние на долговечность системы
- Контроль качества: как отличить надежного производителя от посредника
- Производственные стандарты: опыт ООО «Сычуань Кэцяо Электрооборудование»
- Экономическое обоснование: почему дешевые кронштейны стоят дороже
- Часто задаваемые вопросы
- Заключение и следующие шаги
Почему горячеоцинкованные кронштейны для кабелей — это вопрос прочности, а не просто антикоррозийной защиты
Когда мы говорим о системе кабельных трасс в промышленных условиях, первое, что приходит на ум инженерам-проектировщикам, — это коррозионная стойкость. Однако горячеоцинкованные кронштейны для кабелей — прочность которых часто недооценивается на этапе закупок, решают куда более критическую задачу: сохранение геометрической целостности под экстремальной нагрузкой. В нашей практике работы с объектами нефтегазовой отрасли и тяжелой металлургии мы неоднократно сталкивались с ситуацией, когда заказчики выбирали поставщиков исключительно по толщине цинкового слоя, игнорируя механические свойства базовой стали. Результат был предсказуемым: через два года эксплуатации кронштейны не проржавели, но деформировались под весом силовых кабелей, нарушив расчетные радиусы изгиба и создав аварийную ситуацию.
Прочность в контексте кабельной инфраструктуры — это не абстрактное понятие. Это способность металла выдерживать статические нагрузки от сотен килограммов кабеля, динамические вибрации от работающего оборудования и температурные расширения без остаточной деформации. Горячее цинкование, вопреки распространенному мнению, не делает сталь мягче, если процесс проведен с соблюдением технологии. Напротив, правильно подобранный сплав и режим термообработки создают композитную структуру, где цинк защищает поверхность, а сердечник из низкоуглеродистой или высокопрочной стали несет нагрузку. Именно этот баланс определяет срок службы всей системы электроснабжения.
В этой статье мы разберем технические нюансы, которые отличают качественный продукт от дешевого аналога, проанализируем реальные кейсы отказов и дадим конкретные рекомендации по выбору поставщика. Мы не будем использовать маркетинговые клише вроде “высокое качество” без подтверждения цифрами. Вместо этого вы получите данные о пределе текучести, требованиях стандартов ГОСТ и ISO, а также чек-лист для входного контроля продукции. Если вы отвечаете за безопасность объекта или бюджет проекта, эта информация сэкономит вам значительные средства на ремонте и замене конструкций в будущем.
Металлургические основы: как горячее цинкование влияет на несущую способность
Процесс горячего цинкования часто воспринимают исключительно как нанесение защитного покрытия. Однако с точки зрения материаловедения, погружение стальной конструкции в ванну с расплавленным цинком при температуре около 450°C является полноценной термомеханической обработкой. Для инженера важно понимать, что горячеоцинкованные кронштейны для кабелей приобретают новые физические свойства именно в момент взаимодействия железа и цинка. Образующиеся интерметаллические слои (фазы гамма, дельта и зета) имеют твердость, превышающую твердость самой основной стали. Это создает эффект поверхностного упрочнения, который повышает сопротивление абразивному износу при монтаже и эксплуатации.
Ключевым параметром здесь является выбор исходной стали. Мы рекомендуем использовать стали марки Ст3сп (по ГОСТ 380) или аналоги S235JR/S355JR (по EN 10025) для стандартных условий. Однако в случаях, когда требуется максимальная прочность при минимальном весе конструкции, переход на низколегированные стали с добавлением марганца или кремния дает прирост предела текучести до 30%. Важно отметить нюанс: некоторые поставщики пытаются экономить, используя переплавленный лом неизвестного происхождения. В нашей лаборатории мы проводили тесты на таких образцах: после цинкования они демонстрировали хрупкость в зоне сварных швов. Один из наших клиентов столкнулся с массовым разрушением кронштейнов на морском терминале именно из-за скрытых дефектов исходного металла, которые проявились только после термического цикла.
Толщина цинкового покрытия, регламентируемая стандартом ISO 1461 или ГОСТ 9.307, обычно составляет от 65 до 85 мкм для изделий толщиной более 5 мм. Многие закупщики ошибочно полагают, что чем толще слой, тем лучше. Это заблуждение. Избыточный слой цинка (>100 мкм) может привести к отслаиванию при ударных нагрузках или изгибе, так как цинк менее пластичен, чем сталь. Оптимальная прочность достигается при равномерном покрытии, которое становится частью структуры металла, а не просто “краской”. При приемке партии обязательно требуйте протокол измерения толщины покрытия магнитным методом на разных участках изделия, особенно в углах и зонах сварки.
Еще один аспект, влияющий на долговечность и надежность, — это влияние температуры цинкования на внутренние напряжения. Быстрое охлаждение изделий после выхода из ванны (водное закалка) может привести к возникновению микротрещин в зоне термического влияния сварных швов. Качественные производители используют воздушное охлаждение или контролируемое остывание, чтобы снять эти напряжения. Если вы видите на поверхности кронштейна характерные радужные пятна или мелкие сетчатые трещины сразу после покупки — это признак нарушения технологии охлаждения. Такой металл потеряет свою несущую способность быстрее, чем прогнозирует расчетный срок службы.
Для проектов в агрессивных средах (химические заводы, прибрежные зоны) мы советуем обращать внимание на содержание алюминия в цинковой ванне. Добавление даже 0.005% алюминия значительно улучшает текучесть расплава и способствует образованию более гладкого и прочного слоя без наплывов. Наплывы цинка, часто встречающиеся на дешевой продукции, не только портят внешний вид, но и создают концентраторы напряжений. При вибрационной нагрузке именно вокруг этих наплывов начинается усталостное разрушение металла. Поэтому визуальный осмотр каждой единицы продукции перед монтажом — это не формальность, а необходимость.
Сравнительный анализ методов защиты: почему горячее цинкование выигрывает у конкурентов
На рынке крепежных систем и опорных конструкций существует несколько основных методов защиты от коррозии. Чтобы сделать осознанный выбор, необходимо сравнить их не по цене за килограмм, а по совокупной стоимости владения и реальной механической надежности. Ниже приведена детальная таблица, сравнивающая горячее цинкование с электрогальваническим цинкованием и порошковой окраской — тремя наиболее распространенными технологиями.
| Параметр сравнения | Горячее цинкование (HDG) | Электрогальваническое цинкование | Порошковая полимерная окраска |
|---|---|---|---|
| Толщина покрытия | 65–85 мкм (контролируемая) | 5–15 мкм (тонкий слой) | 60–120 мкм (зависит от нанесения) |
| Адгезия к металлу | Металлургическая связь (диффузия), невозможно отслоить без повреждения основы | Механическая/электростатическая, склонна к отслаиванию при ударах | Механическая, требует идеальной подготовки поверхности (пескоструй) |
| Защита кромок и сварных швов | Полная защита за счет растекания расплава | Слабая защита, кромки часто остаются незащищенными | Эффект “обтекания”, кромки часто тоньше плоских поверхностей |
| Самовосстановление (катодная защита) | Высокое: цинк жертвует собой, защищая сталь даже в местах царапин | Низкое: быстро расходуется в местах повреждений | Отсутствует: любая царапина ведет к мгновенной коррозии под пленкой |
| Срок службы в среде C4 (промышленная) | 20–25 лет и более | 2–5 лет | 10–15 лет (при отсутствии механических повреждений) |
| Влияние на прочность основания | Упрочнение поверхностного слоя, снятие напряжений при правильном охлаждении | Не влияет, возможен водородный охрупчивание высокопрочных сталей | Не влияет, но требует высокотемпературного обжига, что может изменить свойства закаленной стали |
| Стоимость обслуживания | Нулевая в течение всего срока службы | Требуется регулярная подкраска и замена | Требуется ремонт сколов и локальная покраска |
Из таблицы видно, что горячеоцинкованные кронштейны для кабелей обладают уникальным преимуществом — способностью к самовосстановлению. Если при монтаже кабельной трассы вы случайно поцарапаете покрытие до металла, цинк вокруг царапины начнет корродировать первым, создавая барьер для ржавчины на стали. Это свойство называется катодной защитой. Ни порошковая краска, ни тонкий слой электрогалваники этим не обладают. Для кабельных систем, где вибрация и трение кабелей о края лотков — обычное явление, это критически важный фактор.
Электрогальваническое цинкование часто выбирают из-за эстетичного блестящего вида и низкой цены. Однако для ответственных конструкций оно непригодно. Тонкий слой цинка (часто менее 10 мкм) истощается за пару лет даже в умеренном климате. Кроме того, процесс электролиза может насыщать высокопрочные стали водородом, приводя к замедленному разрушению под нагрузкой. Мы категорически не рекомендуем использовать электрогальванику для несущих элементов, удерживающих тяжелые силовые кабели или работающих в условиях вибрации.
Порошковая окраска хороша там, где важен дизайн или специфический цвет (например, для сигнальной окраски в опасных зонах). Но она требует идеально подготовленной поверхности. Любая окалина, оставшаяся под слоем краски, станет очагом коррозии, который расширится под покрытием, вызывая его вспучивание. В отличие от этого, горячее цинкование очищает поверхность кислотным травлением перед погружением, гарантируя отсутствие загрязнений. Если ваш проект требует сочетания цвета и долговечности, оптимальным решением является система “дуплекс”: горячее цинкование плюс последующая порошковая окраска. Это дает синергетический эффект, увеличивая срок службы в 1.5–2 раза по сравнению с каждым методом по отдельности.
При выборе между этими методами всегда задавайте вопрос: “Что будет через 10 лет, когда объект уже сдан и доступ к конструкциям затруднен?” Замена ржавых кронштейнов на действующем производстве стоит в 10–20 раз дороже первоначальной установки из-за необходимости остановки линий, демонтажа кабелей и повторного монтажа. Инвестиция в горячее цинкование окупается именно за счет отсутствия этих скрытых расходов.
Расчет нагрузок и выбор типоразмеров: инженерный подход к безопасности
Прочность кронштейна — это не только свойство материала, но и результат правильного инженерного расчета. Ошибка в подборе сечения профиля или шага крепления может свести на нет все преимущества качественного цинкования. В нашей практике мы используем методику расчета, основанную на европейских нормах Eurocode 3 и российских СП 16.13330, адаптированную под специфику кабельных трасс.
Первый шаг — определение полной нагрузки. Она складывается из веса самих кабелей, веса лотка или лестницы, а также возможных дополнительных нагрузок (снег, если трасса на улице; вес персонала при обслуживании). Для силовых кабелей высокого напряжения вес может достигать 5–8 кг на погонный метр. Умножьте это на длину пролета, добавьте коэффициент запаса 1.4 (для постоянных нагрузок) и 1.6 (для временных). Полученная цифра — это то усилие, которое должен выдержать каждый кронштейн без остаточной деформации.
Второй шаг — выбор геометрии. Наиболее распространенные формы кронштейнов: Г-образные (консольные), П-образные и треугольные (с раскосами). Треугольные кронштейны обладают наибольшей жесткостью благодаря работе раскоса на сжатие/растяжение, распределяя нагрузку ближе к точке крепления к стене. Г-образные кронштейны работают на изгиб, что создает высокий изгибающий момент в корне консоли. Для длинных пролетов (более 2 метров) использование простых Г-образных кронштейнов без дополнительных укосин недопустимо — риск прогиба слишком велик.
Третий шаг — проверка точек крепления. Часто самое слабое место — это не сам кронштейн, а анкер, которым он крепится к стене. Бетон может выкрошиться, кирпич — треснуть. Мы рекомендуем использовать химические анкеры для тяжелых нагрузок вместо распорных дюбелей. Химический анкер распределяет напряжение по всему объему отверстия и не создает распирающего усилия, которое опасно для краевых зон бетона. При расчете количества точек крепления учитывайте, что нагрузка должна распределяться равномерно. Если кронштейн крепится двумя болтами, каждый из них воспринимает половину нагрузки плюс усилие от рычага.
Особое внимание следует уделить расстоянию между кронштейнами (шагу установки). Стандартные рекомендации производителей лотков часто указывают шаг 1.5–2 метра для легких нагрузок. Однако для тяжелых пучков кабелей этот шаг необходимо уменьшать до 1 метра или даже 0.5 метра. Провисание лотка между опорами создает дополнительную динамическую нагрузку при ветре или вибрации, что ускоряет усталость металла. В одном из наших проектов на гидроэлектростанции мы уменьшили шаг установки с 2 до 1 метра, что позволило снизить амплитуду колебаний лотка на 70% и исключить риск резонанса.
Также важно учитывать температурное расширение. Стальные конструкции расширяются при нагреве. Если трасса длинная (более 20 метров) и жестко закреплена, возникают огромные внутренние напряжения, способные вырвать анкеры или деформировать кронштейны. Необходимо предусматривать скользящие опоры или компенсаторы расширения каждые 20–30 метров. Игнорирование этого фактора — частая причина разрушения крепежных систем летом, когда температура металла на солнце достигает 60–70°C.
Типичные ошибки монтажа и их влияние на долговечность системы
Даже самый прочный горячеоцинкованный кронштейн может выйти из строя преждевременно, если монтаж выполнен с нарушениями технологии. К сожалению, на многих стройплощадках квалификацию монтажников нельзя назвать высокой, и контроль со стороны технадзора часто формален. Мы выделили пять самых критических ошибок, которые встречаются в 80% случаев преждевременных отказов.
1. Повреждение покрытия при монтаже. Самая распространенная ошибка — использование болгарки для подгонки размеров прямо на объекте. Искры и высокая температура выжигают цинк на большом участке вокруг реза, оставляя сталь без защиты. Более того, нагрев меняет структуру металла в зоне реза, делая его хрупким. Правило: все резка и сверление должны выполняться до цинкования. Если подгонка неизбежна, места реза должны быть немедленно обработаны цинкосодержащим грунтом (с содержанием цинка в сухом остатке не менее 90%) в два слоя. Просто “подкрасить серебристой краской” недостаточно — такая краска не дает катодной защиты.
2. Неправильный выбор крепежа. Использование обычных черных болтов или гаек с оцинкованными кронштейнами приводит к контактной коррозии. Разные металлы в присутствии электролита (влаги) образуют гальваническую пару, где менее благородный металл разрушается быстрее. В случае с оцинковкой, если болт не оцинкован, ржаветь будет болт. Если болт оцинкован, но гайка нет — ржаветь будет гайка. Решение: весь крепеж (болты, гайки, шайбы) должен иметь покрытие того же типа и толщины, что и основная конструкция, либо быть из нержавеющей стали (но с использованием изолирующих шайб, чтобы избежать контакта нержавейки с цинком).
3. Отсутствие выравнивания. Монтажники часто крепят кронштейны “на глаз”, не используя лазерный уровень или натянутый шнур. В результате лоток ложится с перекосом, создавая неравномерную нагрузку на опоры. Одни кронштейны перегружены, другие не несут нагрузки вовсе. Это приводит к локальным деформациям и вырыванию анкеров из стены. Требование: допуск по высоте установки кронштейнов не должен превышать ±3 мм на 10 метров длины трассы.
4. Экономия на шайбах. Под головку болта и под гайку обязательно должны устанавливаться широкие шайбы (увеличенной площади). Без них точечное давление от головки болта может продавить цинковое покрытие и деформировать полку кронштейна, особенно если металл тонкий. Шайба распределяет усилие затяжки по большей площади, сохраняя целостность покрытия и предотвращая ползучесть металла под нагрузкой.
5. Игнорирование заземления. Металлические кронштейны и лотки должны быть объединены в единую систему заземления. Хотя цинк проводит ток, переходные сопротивления в местах стыков могут быть высокими из-за оксидной пленки. Для обеспечения надежного электрического контакта необходимо использовать специальные заземляющие перемычки или зубчатые шайбы, которые пробивают оксидный слой при затяжке. Отсутствие заземления превращает кабельную трассу в потенциальный источник опасности при пробое изоляции кабеля.
Контроль качества: как отличить надежного производителя от посредника
Рынок перенасыщен предложениями, и визуально отличить качественный горячеоцинкованный кронштейн от подделки бывает сложно. Однако есть ряд признаков, которые позволяют выявить брак еще до начала монтажа. Мы разработали алгоритм входного контроля, который рекомендуем применять всем крупным заказчикам.
Во-первых, запросите сертификат соответствия. Для российского рынка это должен быть сертификат ГОСТ Р или декларация соответствия ТР ТС. Обратите внимание не на сам бланк (его можно подделать), а на протоколы испытаний, которые являются приложением к сертификату. В протоколе должны быть указаны реальные результаты тестов: толщина покрытия, адгезия, масса цинкового покрытия. Если поставщик присылает только скан сертификата без протоколов — это красный флаг.
Во-вторых, проведите визуальный осмотр. Поверхность горячеоцинкованных изделий должна быть матовой, серого цвета с возможными светлыми разводами (кристаллизация цинка). Блеск допускается только сразу после выхода из ванны, но через неделю изделие должно стать матовым. Наличие темных пятен, непрокрасов, наплывов цинка толщиной более 1 мм, острых кромок и заусенцев свидетельствует о нарушении технологии. Особое внимание уделите внутренним углам и сварным швам — там покрытие должно быть сплошным. Используйте лупу для осмотра зон сварки: поры и трещины недопустимы.
В-третьих, проверьте геометрию. Возьмите строительный угольник и проверьте перпендикулярность полок. Отклонение более 2 градусов затруднит монтаж лотков и создаст напряжения в системе. Измерьте толщину металла штангенциркулем. Недобросовестные производители часто используют металл thinner заявленного (например, вместо 3 мм поставляют 2.5 мм), что снижает несущую способность на 30% и более.
В-четвертых, требуйте образцы для лабораторных тестов, если объем закупки велик. Простейший тест на адгезию — удар молотком по образцу (не по изделию!). Цинк не должен отслаиваться чешуйками. Допускается лишь небольшое повреждение в месте удара. Также можно провести тест на изгиб: согнуть образец на 180 градусов вокруг оправки диаметром, равным толщине образца. Покрытие не должно трескаться или отслаиваться на внешней стороне изгиба.
И наконец, оцените упаковку. Качественные кронштейны пакетируются в деревянные ящики или на паллеты с надежной строповкой, чтобы исключить трение друг о друга при транспортировке. Если изделия свалены в кучу в кузове грузовика без прокладок, они приедут с поврежденным покрытием. Ответственный производитель понимает, что доставка — часть технологического процесса.
Производственные стандарты: опыт ООО «Сычуань Кэцяо Электрооборудование»
Выбор надежного поставщика — это не просто поиск низкой цены, а оценка производственной культуры и технологической базы предприятия. Ярким примером компании, интегрирующей научные исследования, серийное производство и комплексные продажи в единую экосистему качества, является ООО «Сычуань Кэцяо Электрооборудование». Расположенное в промышленном парке города Юйцюань (Дэян, провинция Сычуань), это предприятие демонстрирует, как должен выглядеть современный завод полного цикла.
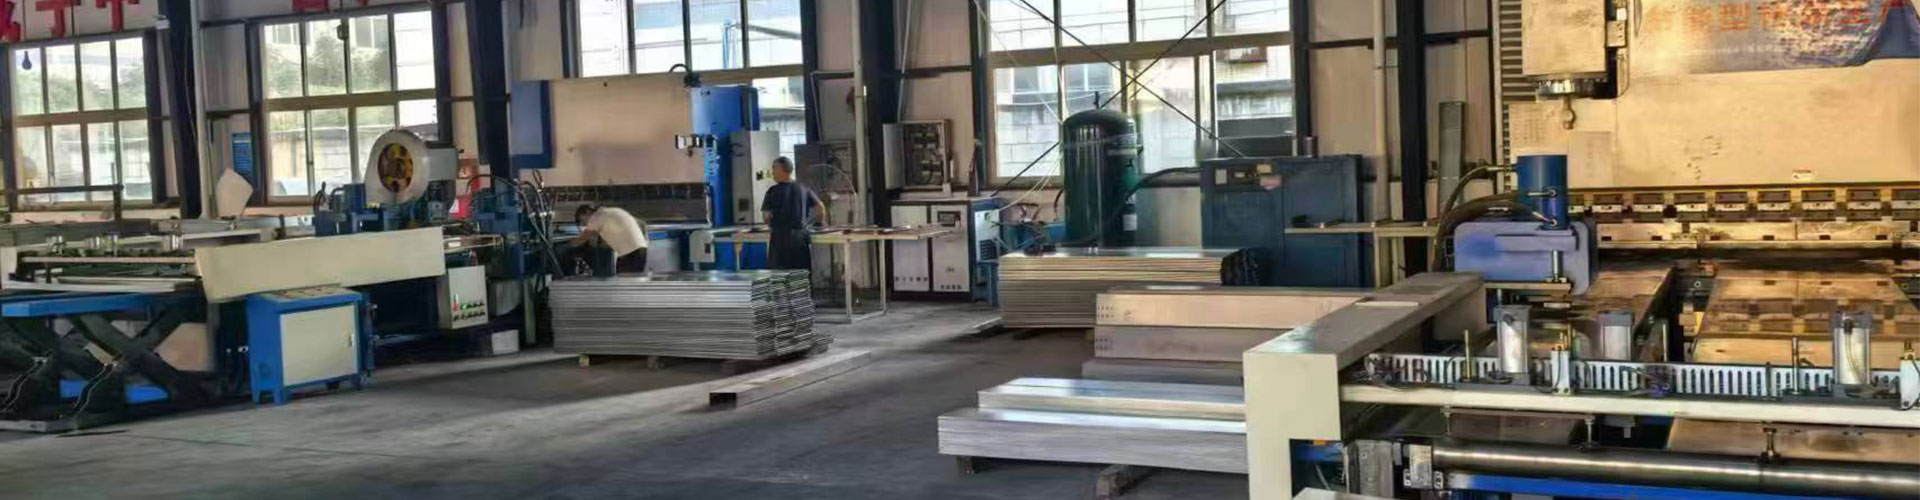
Производственная база компании занимает площадь свыше 9700 квадратных метров и оснащена передовым оборудованием для точной обработки металла, гибки, резки и нанесения покрытий. Именно такой масштаб и техническое оснащение позволяют гарантировать стабильность параметров продукции, о которой шла речь в предыдущих разделах. В отличие от мелких мастерских, где контроль качества может быть формальным, в «Сычуань Кэцяо» действует строгая система управления, охватывающая каждый этап: от входного контроля сырья до финальной проверки готовых изделий. Это напрямую влияет на отсутствие скрытых дефектов в стали и соблюдение режимов горячего цинкования, что критически важно для долговечности кронштейнов.
Компания специализируется на создании полных решений в области кабельных систем, производя широкий спектр продукции: от кабельных лотков (лестничного типа, из нержавеющей стали и оцинкованных) до регулируемых монтажных кронштейнов, угловых элементов и траверс. Особое внимание уделяется совместимости решений: тесное сотрудничество с мировыми лидерами отрасли, такими как Schneider Electric, Siemens, ABB Electric, Chint Group и другими, обеспечивает высокую технологическую синергию выпускаемой продукции. Это означает, что кронштейны и системы крепления от «Сычуань Кэцяо» идеально интегрируются в сложные инженерные проекты любого масштаба.
Ценности компании — честность, инновации и качество — находят отражение в каждом изделии. Ориентируясь на международные стандарты и потребности глобального рынка, ООО «Сычуань Кэцяо Электрооборудование» подтверждает, что надежность электротехнических решений начинается с дисциплины производства и ответственного подхода к каждому миллиметру металлической конструкции.
Экономическое обоснование: почему дешевые кронштейны стоят дороже
При составлении сметы проекта соблазн сэкономить на металлоконструкциях велик. Разница в цене между качественными горячеоцинкованными кронштейнами и дешевыми окрашенными аналогами может достигать 40–50%. Однако давайте посчитаем полную стоимость владения (TCO) на горизонте 20 лет.
Предположим, нам нужно оснастить кабельную эстакаду длиной 1 км. Стоимость дешевых кронштейнов составит условно 1 млн рублей, а горячеоцинкованных — 1.5 млн рублей. Экономия на старте — 500 тысяч. Но через 5 лет окрашенные кронштейны начнут ржаветь. Потребуется частичная замена (20% конструкций) и покраска остальных. Стоимость работ на высоте с привлечением альпинистов или автовышек, остановкой производства и новыми материалами составит еще 1 млн рублей. Через 10 лет ситуация повторится, но масштабнее. Еще 1.5 млн рублей. Через 15 лет — полная замена. Итого за 20 лет вы потратите более 4 млн рублей на поддержку дешевой системы.
Горячеоцинкованная система потребует нулевых затрат на обслуживание в течение первых 20–25 лет. Единственные расходы — это периодический визуальный осмотр. Таким образом, реальная экономия от выбора качественного продукта составляет более 2.5 млн рублей на каждом километре трассы. Не говоря уже о рисках аварийных остановок производства из-за падения кабелей, ущерб от которых может исчисляться миллионами долларов в час.
Кроме того, ликвидность объекта. Здание или завод с современными, не ржавыми коммуникациями оценивается выше при продаже или аудите. Инвесторы и страховые компании предпочитают объекты с подтвержденной надежностью инженерных систем. Наличие сертификатов на горячее цинкование может снизить страховые премии и упростить прохождение экологических и технических аудитов.
Часто задаваемые вопросы
Какой срок службы горячеоцинкованных кронштейнов в морской среде?
В агрессивной морской атмосфере (категория коррозионной активности C5-M) срок службы горячеоцинкованного покрытия составляет от 15 до 20 лет до первого ремонта. Скорость коррозии цинка в таких условиях примерно 3–5 мкм в год. Учитывая стандартную толщину покрытия 85 мкм, ресурс вполне достаточен для долгосрочных проектов. Для продления срока службы в непосредственной близости от моря (менее 100 метров от уреза воды) рекомендуется применять дуплексную систему (цинк + краска), которая увеличивает ресурс до 30 и более лет.
Можно ли сваривать горячеоцинкованные кронштейны после монтажа?
Категорически не рекомендуется. Сварка уничтожает цинковое покрытие в зоне шва и на прилегающих участках шириной до 50 мм из-за выгорания цинка. Кроме того, высокие температуры могут изменить механические свойства стали в зоне термического влияния, снизив ее прочность. Если изменение конструкции неизбежно, места сварки необходимо тщательно зачистить, обезжирить и покрыть цинкосодержащим составом в несколько слоев с перекрытием здорового покрытия. Лучше проектировать систему так, чтобы вся сварка выполнялась до цинкования, а монтаж осуществлялся на болтовых соединениях.
Как отличить горячее цинкование от холодного (краски)?
Визуально горячее цинкование имеет характерный матовый серый оттенок с возможным кристаллическим рисунком (“мороз”). Холодное цинкование (краска) обычно более гладкое, однородное и часто имеет легкий голубоватый или серебристый блеск. Самый надежный способ — измерить толщину покрытия магнитным толщиномером. Горячее цинкование дает толщину 60–100 мкм, холодное — обычно 20–40 мкм. Также можно попробовать поцарапать поверхность ножом: цинк с горячего покрытия снять очень трудно, он словно вплавлен, тогда как краска отслаивается пленкой.
Выдерживают ли такие кронштейны пожар?
Сталь сама по себе не горит, но при температуре выше 500°C теряет значительную часть своей прочности (до 50%). Цинковое покрытие плавится при температуре около 420°C, но это не влияет на несущую способность стального ядра в краткосрочной перспективе пожара. Главное преимущество оцинковки при пожаре — отсутствие токсичных продуктов горения, которые выделяют многие полимерные покрытия. Однако для обеспечения огнестойкости конструкций более 45 минут may потребоваться дополнительная огнезащита специальными штукатурками или плитами, так как незащищенная сталь может деформироваться под нагрузкой при длительном воздействии высоких температур.
Заключение и следующие шаги
Выбор опорной системы для кабелей — это инвестиция в безопасность и бесперебойность вашего предприятия на десятилетия вперед. Горячеоцинкованные кронштейны для кабелей представляют собой оптимальное сочетание механической прочности, коррозионной стойкости и экономической эффективности в долгосрочной перспективе. Мы рассмотрели металлургические аспекты, методы расчета нагрузок, типичные ошибки монтажа и экономику жизненного цикла. Теперь у вас есть знания, чтобы отличить качественный продукт от компромиссного решения.
Не позволяйте сиюминутной экономии поставить под угрозу надежность вашего объекта. Требуйте от поставщиков полные пакеты документации, проводите входной контроль и настаивайте на соблюдении технологий монтажа. Помните: цена ошибки при выборе крепежа несоизмеримо выше разницы в стоимости материалов.
Если вы планируете масштабный проект и нуждаетесь в техническом аудите существующей системы или подборе оптимальных решений для новых объектов, наша команда готова предоставить экспертную поддержку. Мы работаем напрямую с заводами-производителями, гарантируя соответствие продукции стандартам ГОСТ и ISO.
Ознакомиться с полным каталогом горячеоцинкованных систем или свяжитесь с нами сегодня для получения индивидуального расчета и коммерческого предложения. Наши инженеры помогут подобрать конфигурацию, которая обеспечит максимальную надежность при оптимальном бюджете.