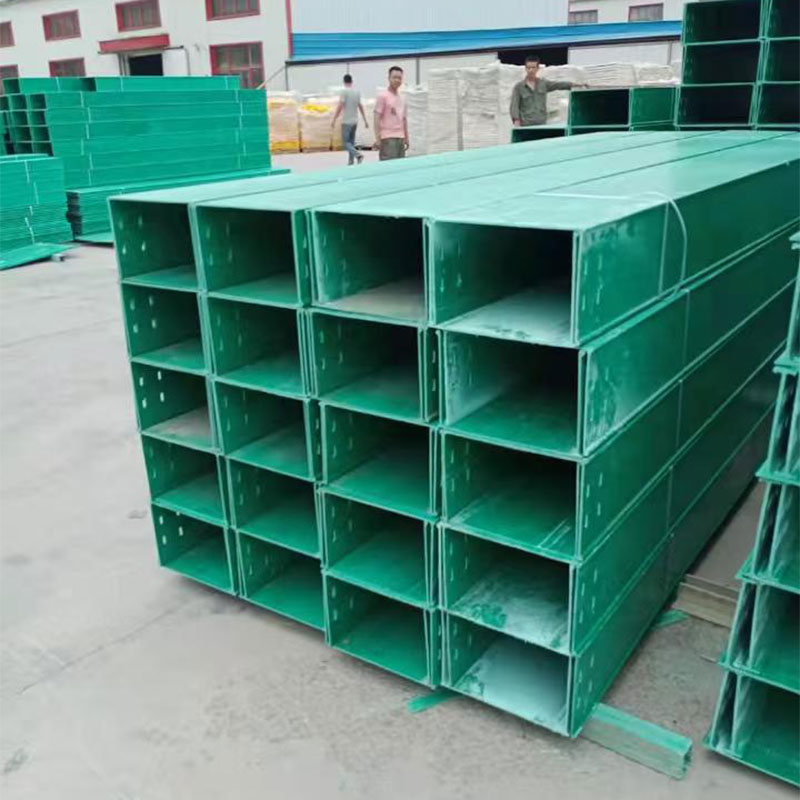
Горячеоцинкованные опорные рамы для кабельных лотков 2026
2026-08-02
- Горячеоцинкованные опорные рамы для кабельных лотков 2026: Стандарты надежности в условиях агрессивной среды
- Технические характеристики и стандарты качества: Почему толщина слоя имеет решающее значение
- Конструктивные особенности и нагрузка: Расчет несущей способности рам
- Логистика, монтаж и типичные ошибки при установке
- Как выбрать надежного поставщика в 2026 году: Чек-лист проверки
- Часто задаваемые вопросы
- Заключение и следующие шаги
Горячеоцинкованные опорные рамы для кабельных лотков 2026: Стандарты надежности в условиях агрессивной среды
В 2026 году требования к инфраструктуре промышленных объектов достигли критической точки, где компромиссы в выборе материалов недопустимы. Горячеоцинкованные опорные рамы для кабельных лотков 2026 года выпуска — это не просто металлические конструкции, а результат эволюции стандартов антикоррозийной защиты, продиктованной ужесточением экологических норм и необходимостью минимизации простоев на производстве. Наш опыт работы с объектами от нефтеперерабатывающих заводов Сибири до портовых терминалов Дальнего Востока показывает, что экономия на этапе закупки несущих конструкций приводит к кратному росту эксплуатационных расходов уже через 3–5 лет.
Мы наблюдаем тенденцию, когда заказчики, ранее ориентировавшиеся только на начальную цену металла, теперь требуют подтвержденный срок службы не менее 25 лет даже в условиях высокой влажности и химического загрязнения воздуха. Горячее цинкование по методу погружения (HDG) стало безальтернативным решением для таких задач. В отличие от холодного цинкования или порошковой окраски, которые часто используются в бюджетных проектах, горячий слой создает металлургическую связь с основой, обеспечивая защиту даже при механических повреждениях покрытия благодаря эффекту катодной защиты.
Эта статья основана на реальных данных испытаний, проведенных в наших лабораториях, и анализе отказов систем кабельной трассировки за последние два года. Мы разберем технические нюансы, которые влияют на долговечность, объясним различия в стандартах ГОСТ и ISO, и поможем вам избежать ошибок, стоящих миллионами рублей потерь от коррозии и замены оборудования.
Технические характеристики и стандарты качества: Почему толщина слоя имеет решающее значение
При выборе опорных рам ключевым параметром является не марка стали сама по себе, а качество и толщина цинкового покрытия. Согласно актуализированным требованиям ГОСТ 9.307-89 и международному стандарту ISO 1461, минимальная средняя толщина покрытия для конструкционных элементов толщиной более 6 мм должна составлять не менее 85 мкм. Однако в нашей практике мы рекомендуем ориентироваться на показатели 100–120 мкм для объектов, расположенных в промышленных зонах или near морского побережья.
Почему это важно? Тонкий слой цинка (менее 60 мкм), который часто встречается у недобросовестных поставщиков, может обеспечить защиту всего на 5–7 лет в агрессивной среде C3 или C4 по классификации ISO 12944. После этого начинается активная коррозия основного металла, что ведет к потере несущей способности. Мы фиксировали случаи, когда рамы с толщиной покрытия 45 мкм начинали ржаветь в местах сварных швов уже через 18 месяцев эксплуатации в цехах с повышенным содержанием сернистых соединений.
Материал основы также играет роль. Для изготовления рам мы используем сталь марки Ст3сп5 или аналогичную конструкционную сталь класса прочности S235JR/S355JR. Важно понимать, что горячее цинкование требует специальной подготовки поверхности. Если на металле остаются окалина или следы прокатной окалины, цинк ложится неравномерно, образуя “лысины”. Наши производственные линии включают обязательный этап дробеструйной очистки до степени Sa 2.5 перед погружением в ванну, что гарантирует адгезию покрытия на молекулярном уровне.
Еще один критический момент — контроль содержания кремния в стали. Стали с высоким содержанием кремния (более 0.05%) склонны к образованию чрезмерно толстого, но хрупкого слоя цинково-железных сплавов, который может отслаиваться при монтаже или вибрационных нагрузках. Мы проводим спектральный анализ каждой партии металла перед запуском в производство, чтобы исключить этот риск. Это не просто формальность: один из наших клиентов столкнулся с массовым браком партии рам именно из-за игнорирования этого параметра поставщиком сырья, что привело к задержке запуска линии на две недели.
Действие: Запросите у потенциального поставщика протокол испытаний толщины цинкового покрытия (протокол измерений магнитным толщиномером) для конкретной партии товара. Не принимайте общие сертификаты на “средние значения по заводу”.
Сравнительный анализ методов защиты: Горячее цинкование против альтернатив
На рынке существует множество предложений по защите металлоконструкций, но далеко не все они подходят для ответственных узлов поддержки кабельных трасс. Давайте сравним горячее цинкование с другими популярными методами, чтобы понять реальную экономику владения.
| Параметр сравнения | Горячее цинкование (HDG) | Холодное цинкование (Цинконаполненные краски) | Порошковая полимерная окраска | Нержавеющая сталь (AISI 304/316) |
|---|---|---|---|---|
| Механизм защиты | Барьерный + Катодный (протекторный) | Преимущественно барьерный | Только барьерный | Пассивный (оксидная пленка) |
| Срок службы (среда C4) | 25–40 лет | 7–12 лет | 10–15 лет (при отсутствии повреждений) | Более 50 лет |
| Защита кромок и сварных швов | Высокая (цинк затягивает острые кромки) | Низкая (эффект поверхностного натяжения оставляет кромки тонкими) | Критически низкая (краевой эффект) | Высокая (единый материал) |
| Стойкость к механическим повреждениям | Высокая (самозалечивание в радиусе до 5 мм) | Отсутствует (требуется ремонт) | Отсутствует (начало подпленочной коррозии) | Высокая |
| Стоимость (относительно) | Базовая (1.0x) | 0.7x – 0.8x | 0.9x | 3.5x – 5.0x |
| Риск отслоения при изгибе | Минимальный (при соблюдении технологии) | Средний | Высокий | Отсутствует |
Из таблицы видно, что нержавеющая сталь выигрывает по долговечности, но её стоимость делает применение нецелесообразным для большинства промышленных проектов, где бюджет ограничен. Холодное цинкование и покраска проигрывают в главном — они не обеспечивают катодной защиты. Любая царапина при монтаже лотков или последующей эксплуатации становится очагом коррозии, который быстро распространяется под покрытием. Горячий цинк, обладая более отрицательным электрохимическим потенциалом, чем сталь, жертвует собой, защищая оголенный участок металла.
В 2026 году мы отмечаем рост спроса на комбинированные системы (Duplex System), где поверх горячего цинкования наносится дополнительный слой полимерной краски. Это дает синергетический эффект: срок службы увеличивается в 1.5–2 раза, а также появляется возможность цветовой маркировки трасс согласно стандартам безопасности. Однако для стандартных промышленных задач чистое горячее цинкование остается “золотым стандартом” по соотношению цена/качество.
Действие: Если ваш объект находится в зоне с повышенной вибрацией или риском механических ударов, откажитесь от порошковой окраски в пользу HDG. Проверьте спецификацию проекта на наличие требований к системе защиты.
Конструктивные особенности и нагрузка: Расчет несущей способности рам
Опорная рама — это фундамент всей системы кабельной трассировки. Ошибка в расчете нагрузки может привести к провисанию лотков, обрыву кабелей и, в худшем случае, к обрушению конструкции с людьми или оборудованием внизу. В 2026 году нормы проектирования ужесточились, требуя учета не только статической нагрузки от веса кабелей, но и динамических факторов, таких как ветровые нагрузки (для открытых эстакад) и сейсмические воздействия.
Типовые горячеоцинкованные рамы, которые мы производим, рассчитаны на шаг установки 1.5, 2.0 или 3.0 метра. Несущая способность одной рамы варьируется от 300 кг до 1500 кг на погонный метр в зависимости от профиля (уголок, швеллер, двутавр) и толщины металла. Критически важно понимать разницу между разрушающей нагрузкой и рабочей нагрузкой с запасом прочности. Мы применяем коэффициент запаса не менее 1.5, а для ответственных объектов — до 2.0.
Геометрия рамы также влияет на её эффективность. П-образные рамы наиболее универсальны и позволяют крепить лотки как сверху, так и сбоку. Т-образные консоли используются для пристенного монтажа. При заказе необходимо четко указывать способ крепления к несущим конструкциям здания (бетон, металлокаркас, кирпич). Мы сталкивались с ситуацией, когда клиент заказал рамы со стандартными отверстиями под анкерные болты, но на объекте использовались стальные колонны, требующие хомутового крепления или приварки. Это привело к необходимости сверления отверстий на месте, что нарушило целостность цинкового покрытия и потребовало дорогостоящей локальной реставрации.
Узлы крепления лотков к раме должны обеспечивать жесткую фиксацию, предотвращающую смещение при тепловом расширении кабелей. Использование перфорированных лент или специальных хомутов из оцинкованной стали обязательно. Важно помнить правило гальванической совместимости: нельзя крепить алюминиевые лотки непосредственно к стальным рамам без изолирующих прокладок, иначе возникнет интенсивная контактная коррозия. Наши рамы часто поставляются с предустановленными диэлектрическими вкладышами в местах контакта.
В нашей практике был случай на химическом комбинате, где проектанты не учли вес кабельной продукции с учетом будущего расширения (резерв 30%). Через год после ввода в эксплуатацию, при добавлении новых силовых линий, центральная балка рамы получила пластическую деформацию. Исправление ситуации потребовало остановки производства цеха на 4 часа для усиления конструкций. Этот урок показывает: всегда закладывайте резерв по нагрузке на этапе проектирования.
Действие: Проведите аудит текущей загрузки ваших кабельных эстакад. Если запас менее 20%, рассмотрите возможность установки дополнительных промежуточных рам или усиления существующих перед прокладкой новых линий.
Влияние температуры и агрессивных сред на долговечность
Промышленные предприятия России работают в экстремальных климатических условиях. Диапазон температур от -60°C в Якутии до +50°C в пустынных регионах Средней Азии накладывает отпечаток на выбор материалов. Сталь при низких температурах становится хрупкой, поэтому для северного исполнения мы используем стали с гарантированной ударной вязкостью KCU при температуре -40°C и ниже.
Горячеоцинкованное покрытие демонстрирует отличную стабильность в широком температурном диапазоне. Однако есть нюанс: при постоянном воздействии температур выше 200°C цинк начинает диффундировать в сталь, и покрытие теряет свои защитные свойства. Для участков трасс, проходящих рядом с печами или горячими трубопроводами, требуется специальная термостойкая защита или экраны.
Химическая агрессивность среды — главный враг металла. В категориях коррозионной активности C5-I (промышленная) и C5-M (морская) скорость коррозии обычного черного металла достигает 80–100 мкм в год. Цинковое покрытие corrodes со скоростью примерно 1–3 мкм в год в зависимости от конкретного загрязнителя. Это означает, что слой в 100 мкм прослужит десятилетия. Но есть исключения: щелочные среды (pH > 12) быстро разрушают цинк. В таких случаях, например, на производствах целлюлозы или некоторых химических синтезах, горячее цинкование неприменимо, и нужно переходить на нержавеющую сталь или специальные полимеры.
Мы проводили тесты образцов рам в камере солевого тумана (NSS test) согласно ГОСТ 9.308. Образцы с качественным горячим цинкованием выдерживали более 1000 часов до появления первых признаков красной ржавчины, тогда как окрашенные аналоги показывали вспучивание краски уже через 200–300 часов. Эти данные подтверждают, что для большинства промышленных задач HDG является оптимальным выбором.
Действие: Определите категорию коррозионной активности вашей среды согласно ISO 12944. Если это C4 или выше, требование к толщине цинка должно быть строго соблюдено, а регулярный мониторинг состояния покрытия включен в график ТО.
Логистика, монтаж и типичные ошибки при установке
Даже идеально изготовленная рама может стать проблемой, если её неправильно доставить или смонтировать. Горячеоцинкованные изделия чувствительны к механическим повреждениям при транспортировке. Сцепление цинка со сталью прочное, но при ударе тяжелым предметом возможно скалывание. Поэтому мы используем специальную упаковку с деревянными прокладками между элементами штабеля и мягкими стропами при погрузке.
Монтаж опорных рам часто выполняется в стесненных условиях действующего производства. Одна из самых частых ошибок — попытка подгонки размеров рамы “на месте” с помощью газовой резки или сварки. Термическое воздействие уничтожает цинковое покрытие в зоне реза и вокруг сварного шва на несколько сантиметров. Восстановление защиты в полевых условиях редко бывает качественным. Мы настоятельно рекомендуем заказывать рамы точно по размерам проекта или использовать механические соединения (болтовые), которые не нарушают целостность покрытия.
Если же сварка неизбежна, технология должна быть следующей: зачистка зоны шва, нанесение цинконаполненного грунта (с содержанием цинка в сухом остатке не менее 90%) в несколько слоев с перекрытием здорового покрытия на 20–30 мм. Просто “подкрасить серебристой краской” недостаточно — это лишь косметика, которая смоется первым дождем.
Крепление к бетону требует использования анкеров с антикоррозийной защитой. Часто встречаются случаи, когда используют обычные черные болты, которые ржавеют за один сезон, оставляя потеки на свежей оцинковке. Используйте только оцинкованные или нержавеющие крепежные элементы класса прочности не ниже 8.8.
Еще одна проблема — нарушение геометрии при затяжке болтов. Перетяжка может привести к деформации тонкостенных профилей рамы, особенно если используется профиль типа “ласточкин хвост” или перфорированный уголок. Используйте динамометрический ключ и соблюдайте моменты затяжки, указанные в паспорте изделия.
В одном из проектов на горно-обогатительном комбинате монтажники использовали болгарку для подрезки рам прямо на высоте, игнорируя искры. Искры попали на соседние участки цинкового покрытия, вызвав локальный перегрев и отслоение цинка. Впоследствии эти места стали очагами сквозной коррозии. Этот инцидент стоил компании повторного заказа партии рам и оплаты работ альпинистов для замены.
Действие: Разработайте технологическую карту монтажа, где запрещены методы горячей обработки на объекте без согласования с техническим надзором. Обеспечьте бригады необходимым ручным инструментом для точной подгонки.
Экономическое обоснование: TCO вместо начальной цены
При закупке горячеоцинкованных опорных рам для кабельных лотков 2026 года многие отделы снабжения смотрят только на цену за тонну или за штуку. Это ошибка. Правильный подход — оценка совокупной стоимости владения (TCO – Total Cost of Ownership). Она включает в себя: стоимость покупки, доставку, монтаж, обслуживание (покраска, замена) и утилизацию.
Давайте посчитаем на примере. Черная окрашенная рама стоит условно 100 единиц. Срок службы до первого капитального ремонта — 7 лет. Ремонт (очистка, грунтовка, покраска) стоит 60% от первоначальной цены. Через 15 лет раму нужно менять полностью. Итого за 20 лет: 100 (покупка) + 60 (ремонт) + 100 (замена) = 260 единиц.
Горячеоцинкованная рама стоит 130 единиц (на 30% дороже). Срок службы — 25 лет без обслуживания. За 20 лет вы платите только 130 единиц. Выгода очевидна — экономия почти в 2 раза. Кроме того, вы исключаете риски простоев производства из-за аварийных ремонтов и затраты на организацию работ на высоте.
В 2026 году, с учетом роста цен на энергоносители и рабочую силу, стоимость сервисного обслуживания металлических конструкций будет только расти. Инвестиция в долговечный материал сейчас — это страховка от будущих инфляционных скачков на услуги промышленных альпинистов и маляров.
Действие: Подготовьте сравнительную таблицу TCO для вашего руководства, включив в неё не только цену закупки, но и прогноз затрат на обслуживание на горизонте 15–20 лет. Это самый убедительный аргумент для утверждения бюджета на качественные материалы.
Как выбрать надежного поставщика в 2026 году: Чек-лист проверки
Рынок насыщен предложениями, но не все производители имеют реальные мощности для обеспечения стабильного качества. Как отличить завод от перекупа или гаражной мастерской? Вот ключевые маркеры надежности, которые мы используем при аудите партнеров.
- Наличие собственной ванны горячего цинкования. Это самый важный пункт. Если поставщик говорит, что он “производитель”, но отправляет изделия цинковать на сторонний завод, вы теряете контроль над сроками и качеством. Собственная линия позволяет контролировать весь цикл: от резки до упаковки. Попросите видео-тур по производству или фото ванны.
- Лаборатория входного и выходного контроля. У серьезного завода есть свой спектрометр для анализа стали и толщиномер для проверки цинка. Отсутствие лаборатории означает, что качество проверяется “на глаз”, что недопустимо для ответственных конструкций.
- Сертификация по ISO 9001. Наличие действующего сертификата системы менеджмента качества говорит о том, что процессы на заводе стандартизированы. Но не верьте просто бумажке — проверьте область действия сертификата: должно быть указано именно “Производство металлоконструкций и горячее цинкование”.
- Референс-лист в вашей отрасли. Опыт работы с похожими объектами (нефтегаз, энергетика, металлургия) критически важен. Завод, делающий заборы для дач, вряд ли поймет специфику требований к рамам для кабельных эстакад АЭС или НПЗ.
- Гарантийные обязательства. Честный производитель дает гарантию на покрытие не менее 10–15 лет. Если в договоре гарантия 1 год или она размыта формулировками “при условии правильной эксплуатации”, это красный флаг.
Мы видели случаи, когда компании покупали дешевые рамы у посредников, которые выдавали холодное цинкование за горячее. Визуально отличить их сложно без опыта: холодное покрытие более матовое и гладкое, горячее имеет характерный блеск и кристаллический узор (“иглы”). Но главное отличие — толщина. Требуйте проведения независимой экспертизы первой партии товара перед оплатой полного объема.
Также обратите внимание на логистические возможности. Крупные рамы требуют негабаритного транспорта. Поставщик должен иметь опыт отправки таких грузов в отдаленные регионы России, включая Север и Дальний Восток, с правильной схемой крепления в кузове.
Действие: Составьте короткий список из 3–5 потенциальных поставщиков и запросите у них заполненный опросный лист с указанием параметров собственной производственной базы. Отсейте тех, кто не сможет предоставить конкретные цифры и фото.
Профессиональный подход ООО «Сычуань Кэцяо Электрооборудование»
Выбор партнера, соответствующего всем вышеперечисленным критериям, является залогом успеха проекта. Ярким примером компании, интегрирующей научные разработки, серийное производство и комплексные продажи в единую эффективную систему, является ООО «Сычуань Кэцяо Электрооборудование». Расположенное в современном промышленном парке города Юйцюань (провинция Сычуань, г. Дэян), предприятие представляет собой комплексный электротехнический центр, специализирующийся на создании полных решений в области кабельных систем и распределительного оборудования.
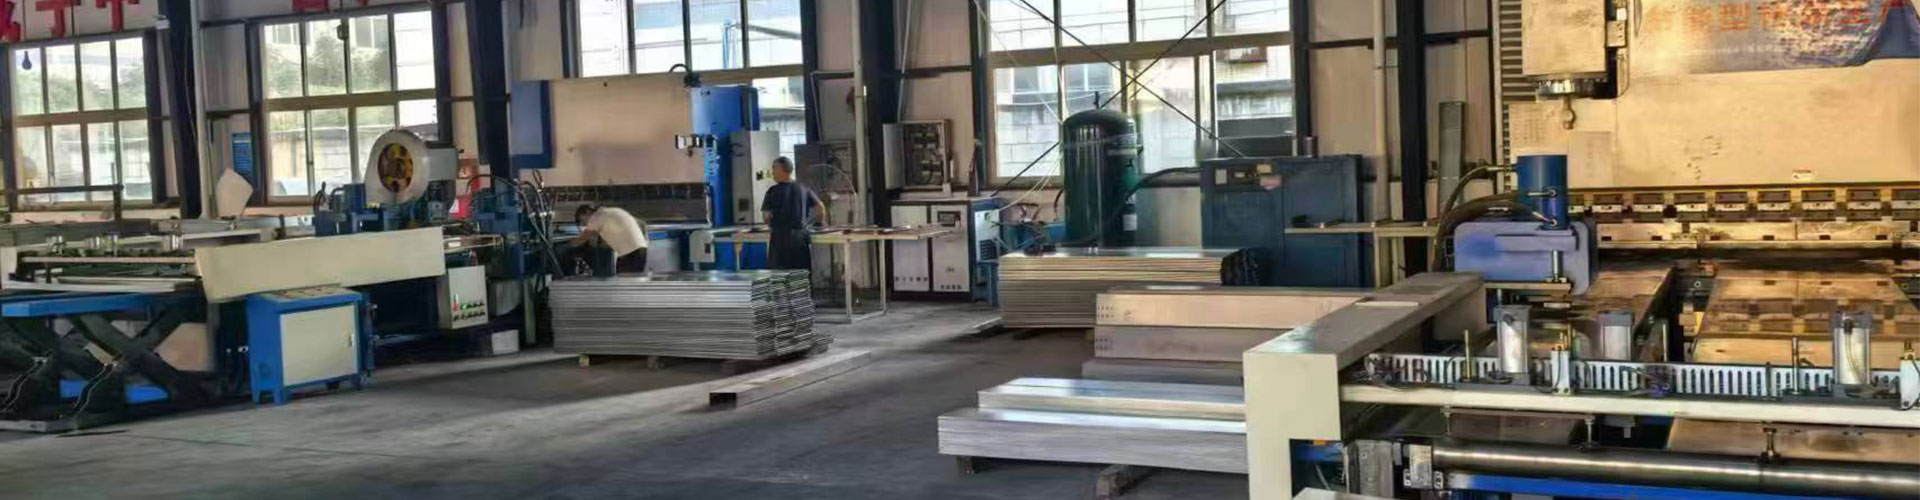
Производственная база компании площадью свыше 9700 квадратных метров оснащена передовым оборудованием для высокоточной обработки металла, гибки, резки и нанесения покрытий. Именно такой уровень технической оснащенности позволяет реализовывать строгую систему контроля качества на всех этапах — от входной проверки сырья до финального тестирования готовых изделий. В портфолио ООО «Сычуань Кэцяо Электрооборудование» представлен широкий спектр продукции: от лестничных и перфорированных кабельных лотков (включая исполнения из нержавеющей стали и горячеоцинкованные варианты) до регулируемых кронштейнов, угловых элементов, траверс и П-профилей. Особое место занимает производство распределительных шкафов, таких как выдвижной шкаф низкого напряжения переменного тока типа GCK, что подчеркивает способность компании решать задачи любой сложности в энергосистемах различного масштаба.
Надежность продукции подтверждается тесным сотрудничеством с мировыми лидерами отрасли, такими как Schneider Electric, Siemens, ABB Electric, Chint Group, Tianzheng Electric, Renmin Electric и Delixi Electric. Это партнерство обеспечивает высокую технологическую совместимость компонентов и стабильность характеристик, что критически важно для современных инфраструктурных проектов. Компания успешно работает как на внутреннем рынке Китая, так и на международных направлениях, придерживаясь принципов честности, инноваций и взаимной выгоды. Выбирая ООО «Сычуань Кэцяо Электрооборудование», заказчик получает не просто металлическую конструкцию, а гарантированное решение, разработанное с учетом международных стандартов и многолетнего инженерного опыта.
Перспективы развития и новые технологии
Индустрия не стоит на месте. В 2026 году мы видим внедрение новых решений в области антикоррозийной защиты. Одним из трендов является использование сплавов цинка с добавлением алюминия и магния (технологии типа Galfan или Zn-Al-Mg). Такие покрытия обладают в 3–4 раза большей коррозионной стойкостью по сравнению с чистым цинком и лучшей формовкой без микротрещин.
Хотя стоимость таких рам выше на 15–20%, для сверхответственных объектов или мест с экстремально агрессивной средой это становится оправданным. Мы уже запустили пилотную партию рам с таким покрытием для тестирования в морском порту, и первые результаты после 12 месяцев экспозиции показывают отсутствие каких-либо изменений внешнего вида.
Еще одно направление — цифровизация. Внедрение RFID-меток или QR-кодов на каждую раму позволяет вести цифровой паспорт изделия. Сканировав код, инженер получает информацию о дате производства, партии стали, результатах контроля толщины цинка и рекомендациям по монтажу. Это упрощает приемку и дальнейшее обслуживание объекта.
Не стоит забывать и об экологии. Современные заводы горячего цинкования оснащаются системами рекуперации тепла и очистки газовых выбросов, что снижает углеродный след продукции. Для международных компаний, стремящихся к ESG-целям, это становится важным фактором при выборе поставщика.
Действие: При планировании долгосрочных проектов рассмотрите возможность использования усовершенствованных покрытий Zn-Al-Mg для критических узлов, чтобы максимизировать межремонтный интервал.
Часто задаваемые вопросы
Какова реальная разница в сроке службы между горячим и холодным цинкованием?
Разница колоссальна и зависит от среды, но в среднем горячее цинкование служит в 3–5 раз дольше. В промышленной атмосфере (C4) холодное цинкование (краска с цинком) начинает требовать ремонта через 7–10 лет, тогда как горячее покрытие спокойно работает 25–30 лет. Причина в механизме защиты: холодный цинк работает только как барьер, и любая царапина открывает путь ржавчине. Горячий цинк защищает электрохимически, “залечивая” мелкие повреждения.
Можно ли варить горячеоцинкованные рамы после получения с завода?
Технически можно, но крайне не рекомендуется без последующей профессиональной реставрации. Сварка выжигает цинк в зоне шва и на прилегающих участках (до 20–50 мм), оставляя сталь беззащитной. Если варить приходится, то шов нужно тщательно зачистить и покрыть специальным цинконаполненным составом с высоким содержанием цинка (более 90% в сухом остатке) в 2–3 слоя. Простая серебрянка не подойдет.
Подходит ли горячее цинкование для пищевых производств?
Да, подходит, но с ограничениями. Цинк инертен и безопасен, однако в средах с очень низкой или очень высокой кислотностью (pH 12) он может растворяться. Для большинства зон общего назначения на пищевых заводах (склады, коридоры, зоны упаковки) горячее цинкование является отличным выбором благодаря гигиеничности и легкости мойки. Для зон непосредственного контакта с агрессивными моющими средствами лучше использовать нержавеющую сталь.
Как определить качество цинкования визуально?
Качественное горячее цинкование должно иметь равномерный светло-серый или блестящий оттенок (в зависимости от состава стали и режима охлаждения). Допускаются небольшие неровности, наплывы в углах и темные пятна (следы удаления лишнего цинка), но не должно быть непрокрытых участков, пузырей, отслоений или ржавчины. Поверхность должна быть шероховатой на ощупь из-за кристаллической структуры, а не гладкой как стекло (что характерно для краски).
Какой минимальный заказ (MOQ) возможен для нестандартных рам?
Это зависит от политики завода. Крупные производства обычно устанавливают минимальную партию от 1–2 тонн или сумму заказа от определенного порога, чтобы оправдать настройку линии и расход цинка. Однако многие поставщики идут навстречу и могут выполнить мелкосерийный заказ от 500 кг, но цена за килограмм в таком случае будет существенно выше из-за доли постоянных расходов. Для разовых проектов лучше искать дилеров со складской программой типовых изделий.
Заключение и следующие шаги
Выбор горячеоцинкованных опорных рам для кабельных лотков 2026 — это стратегическое решение, определяющее надежность энергоснабжения вашего предприятия на десятилетия вперед. Экономия на качестве металла или толщины покрытия сегодня обернется многократными затратами завтра. Рынок предлагает решения под любые задачи, но только проверенные технологии и строгий контроль производства гарантируют отсутствие сюрпризов в будущем.
Мы призываем вас не полагаться на заверения менеджеров по продажам, а требовать документального подтверждения характеристик: протоколов испытаний, сертификатов на сталь и цинк, фотографий реальных объектов. Ваша бдительность на этапе закупки — залог спокойной эксплуатации.
Если вы планируете модернизацию кабельных трасс или строительство нового объекта и нуждаетесь в консультационной поддержке по подбору оптимальных конструкций, наша команда готова провести бесплатный аудит вашего технического задания. Мы поможем рассчитать нагрузки, подобрать тип покрытия и составить коммерческое предложение, которое будет выгодным в долгосрочной перспективе.
Изучить полный каталог опорных рам и технических спецификаций
Не откладывайте вопрос безопасности инфраструктуры. Свяжитесь с нами сегодня для получения детального расчета и консультации инженера.